CNC-jyrsintä teollisuuden osavalmistuksessa: muistilista
Jyrsityn osan onnistuminen alkaa lähtötiedoista
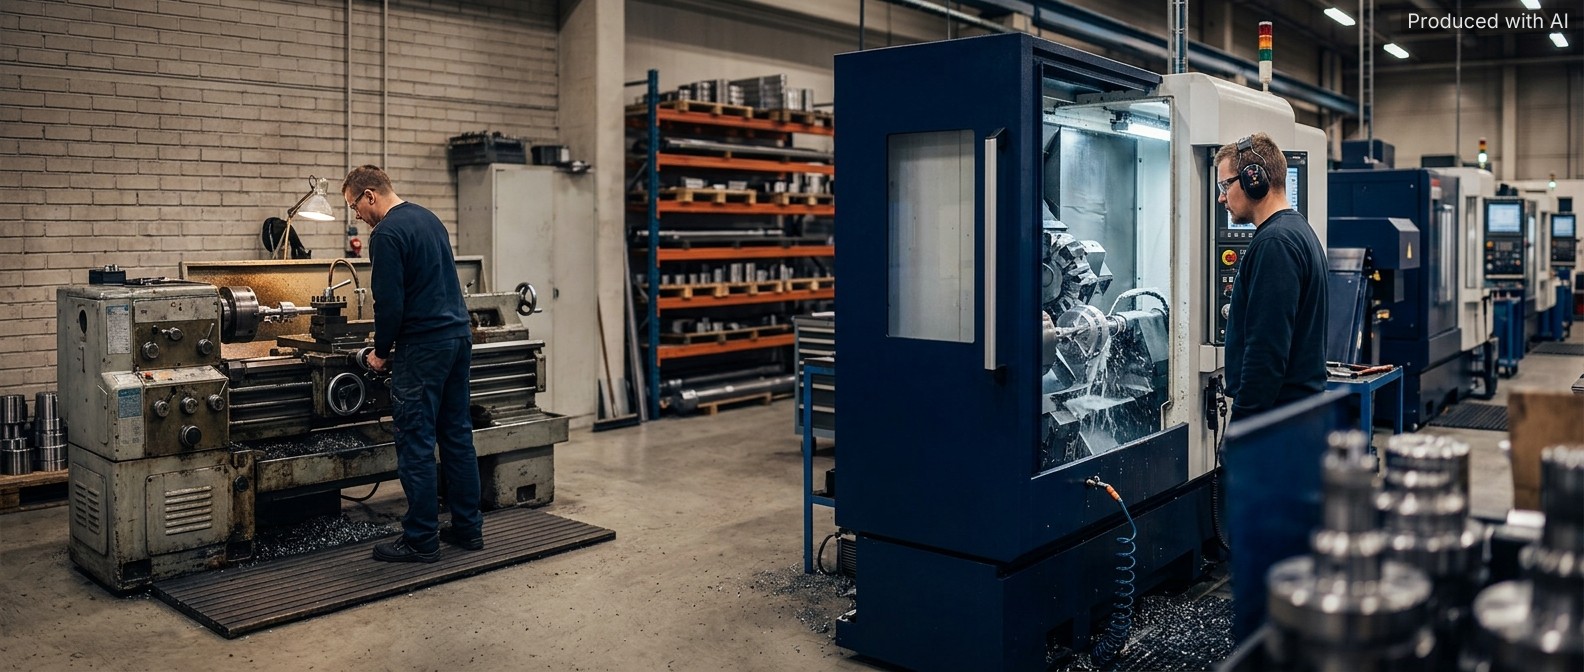
CNC-jyrsintä on keskeinen menetelmä teollisuuden osavalmistuksessa, kun kappaleeseen tarvitaan tarkkoja tasopintoja, uria, taskuja, reikiä tai geometrioita, joita ei voida valmistaa pelkällä sorvauksella. Tilaajan kannalta onnistunut koneistus alkaa riittävistä piirustuksista, materiaalitiedoista ja käyttökohteen ymmärtämisestä. Kun osan tehtävä, toleranssit ja jatkokäsittelyt ovat tiedossa jo tarjousvaiheessa, konepaja pystyy arvioimaan valmistustavan ja sarjakoon tarkoituksenmukaisesti. Hykomet Oy toimii Kaarinassa alihankintakonepajana, jossa CNC-koneistus ja manuaalikoneistus täydentävät toisiaan pienissä ja keskisuurissa valmistuserissä.
Tyypilliset käyttökohteet teollisuuden CNC-jyrsinnässä
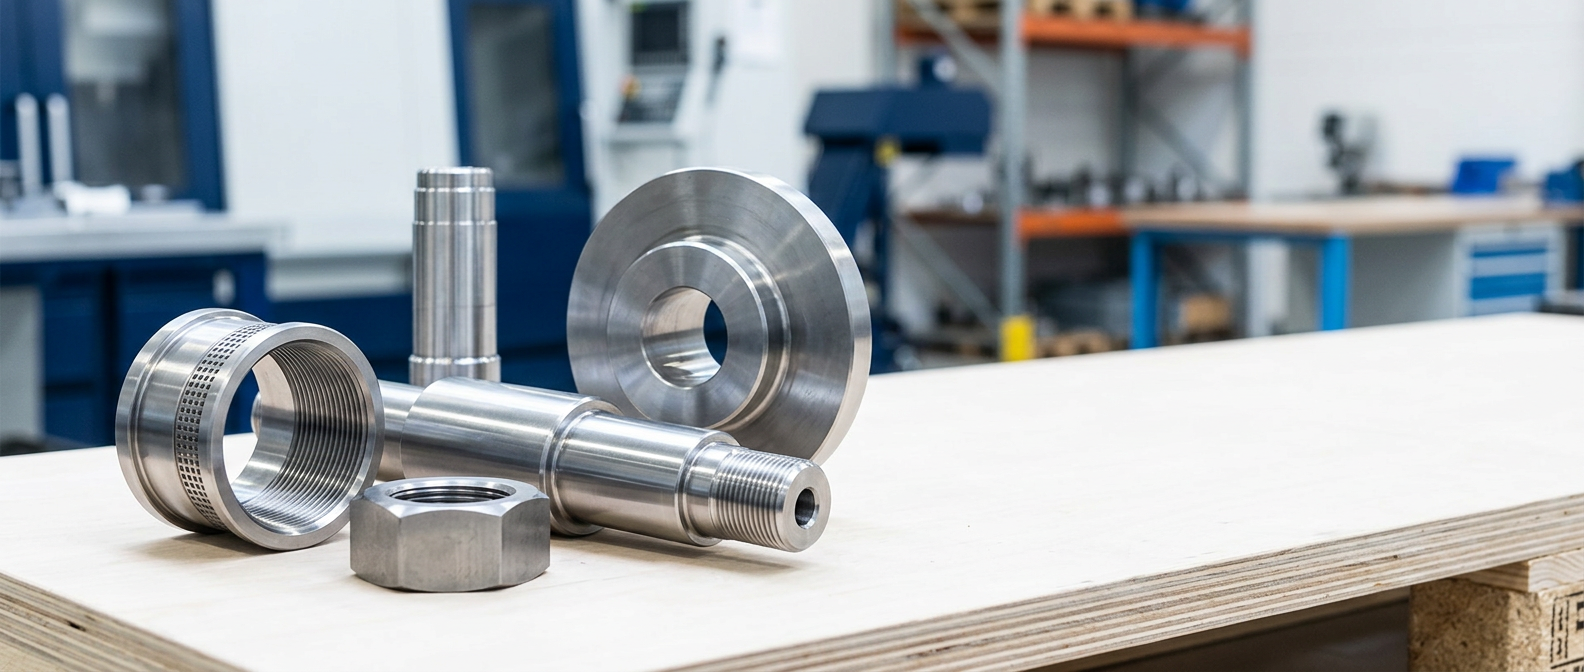
Teollisuuden osavalmistuksessa CNC-jyrsintää käytetään erityisesti koneiden, laitteiden ja tuotantolinjojen metalliosiin, joissa tarvitaan toistettavaa mittatarkkuutta. Tyypillisiä jyrsittäviä piirteitä ovat kiinnityspinnat, ohjausurat, taskut, porauskuviot, viisteet ja laakerointi- tai liitospinnat. Menetelmä soveltuu hyvin myös varaosiin ja piensarjoihin, kun osasta on olemassa piirustus, malli tai mitoitettavissa oleva mallikappale.
Jyrsintä voi olla osa laajempaa valmistusketjua, jossa sama kappale vaatii useita työvaiheita. Esimerkiksi akselimainen osa voidaan ensin sorvata ja sen jälkeen jyrsiä siihen kiilaura, tasopinta tai kiinnitysreikien jako. Hykometin CNC-jyrsinnässä käytössä on kaksi Heidenhain-ohjauksella varustettua pystykaraista koneistuskeskusta, mikä tukee toistettavaa jyrsintää teollisuuden tilaustöissä.
CNC-jyrsintä, sorvaus ja manuaalikoneistus samassa valmistusketjussa
Osan geometria määrittää, onko päämenetelmä jyrsintä, sorvaus vai näiden yhdistelmä. Pyörähdyssymmetriset pinnat valmistetaan yleensä tehokkaasti sorvaamalla, kun taas tasot, reiät ja muotoillut taskut tehdään jyrsimällä. Hykometin CNC-sorvauksessa käytössä on kolme CNC-sorvia, joiden suurin pyörintähalkaisija on 550 millimetriä ja pisin kärkiväli 1500 millimetriä.
Manuaalikoneistus on edelleen käyttökelpoinen ratkaisu yksittäiskappaleissa, korjaustöissä ja tilanteissa, joissa kappaleen asetus tai työvaihe ei ole järkevää ohjelmoida CNC-koneelle. Hykometin manuaalikoneistuksen kalusto täydentää CNC-tuotantoa esimerkiksi kärkisorvauksen, manuaalijyrsinnän ja porausten osalta. Tämä yhdistelmä on käytännöllinen etenkin kunnossapidon varaosissa, prototyypeissä ja pienissä sarjoissa, joissa valmistettavuus ratkaistaan tapauskohtaisesti.
Materiaalit, toleranssit ja jälkikäsittelyt vaikuttavat toteutukseen
Tilaajan on hyvä määrittää materiaali mahdollisimman selkeästi, koska materiaalivalinta vaikuttaa työkaluihin, lastuamiseen, kiinnitykseen ja jälkikäsittelyihin. Hykometin hitsaus- ja teräsrakennepalveluissa käsitellään muun muassa mustia S355-rakenneteräksiä, ruostumattomia ja haponkestäviä teräksiä sekä alumiineja. Koneistusprojektissa materiaalin lisäksi tarvitaan tieto siitä, toimitetaanko aihio tilaajalta vai hankitaanko se osana valmistusta.
Toleranssit kannattaa kohdistaa niihin mittoihin, joilla on merkitystä osan toiminnalle. Liian tiukat yleistoleranssit voivat lisätä valmistuskustannusta ilman teknistä hyötyä, kun taas puutteellinen tolerointi voi aiheuttaa sovitusongelmia kokoonpanossa. Jos osa tarvitsee maalauksen, sähkösinkityksen tai lämpökäsittelyn, asia on syytä huomioida ennen koneistusta, koska pintakäsittely voi vaikuttaa mittoihin ja toimitusjärjestykseen. Hykomet voi toimittaa osia tarvittaessa myös jatkokäsiteltynä yhteistyökumppaneiden avulla.
Tilaajan muistilista ennen CNC-jyrsinnän tarjouspyyntöä
Selkeä tarjouspyyntö nopeuttaa valmistettavuuden arviointia ja vähentää tarkentavien kysymysten määrää. Erityisesti teollisuuden alihankinnassa konepaja tarvitsee tekniset lähtötiedot, mutta myös tiedon käyttökohteesta ja aikataulusta. Piirustuksen lisäksi hyödyllistä on kertoa, onko kyseessä uusi osa, korvaava varaosa vai aiemmin valmistetun sarjan jatkotilaus.
Tarkista ennen tarjouspyyntöä ainakin seuraavat tiedot:
- kappaleen piirustus, 3D-malli tai mitoitettava mallikappale
- materiaali, aihiotieto ja mahdollinen materiaalitodistuksen tarve
- kriittiset mitat, toleranssit, pinnankarheus ja sovitepinnat
- kappalemäärä sekä tieto yksittäiskappaleesta, prototyypistä tai sarjasta
- tarvittavat lisätyöt, kuten poraukset, hitsaus, pintakäsittely tai lämpökäsittely
- tavoiteltu toimitusaika ja mahdolliset kokoonpanon rajapinnat
Hykometin palvelukokonaisuus kattaa CNC-jyrsinnän lisäksi CNC-sorvauksen, kärkisorvauksen, manuaalijyrsinnän ja poraukset. Kun nämä työvaiheet voidaan arvioida samassa kokonaisuudessa, osan valmistus voidaan suunnitella käytännön konepajatyön kannalta loogiseen järjestykseen.
Kun jyrsitty osa liittyy hitsauskokoonpanoon tai teräsrakenteeseen
Moni teollisuuden osa ei ole pelkkä irrallinen koneistuskappale, vaan se liittyy hitsattuun runkoon, kiinnikkeeseen tai laajempaan teräsrakenteeseen. Tällöin koneistettavien pintojen sijainti suhteessa hitsauskokoonpanoon on määritettävä huolellisesti. Hykometin hitsaus- ja teräsrakennepalveluissa käytetään TIG- ja MIG/MAG-hitsausta, ja valmistus keskittyy pieniin ja keskisuuriin teräsrakenteisiin sekä hitsauskokoonpanoihin.
Jos koneistettu pinta tehdään hitsauksen jälkeen, suunnittelussa on huomioitava kappaleen kiinnitys koneeseen ja mahdolliset muodonmuutokset. Jos taas koneistus tehdään ennen hitsausta, on varmistettava, ettei hitsauslämpö tai kokoonpanon käsittely heikennä valmiiden pintojen mittatarkkuutta. Hyvin määritelty osa, realistinen tolerointi ja selkeä valmistusjärjestys ovat CNC-jyrsinnän onnistumisen perusta teollisuuden osavalmistuksessa.
Uusimmat artikkelit